

Hàn hồ quang điện là một trong những phương pháp hàn phổ biến hiện nay nhờ quy trình hàn đơn giản, không yêu cầu kỹ thuật quá cao từ thợ hàn. Phương pháp này có thể được áp dụng cho hầu hết các kim loại và vật liệu hàn. Để hàn hồ quang hiệu quả, thợ hàn cần nắm vững quy trình, kỹ thuật hàn. Vậy hàn hồ quang là gì? Quy trình, ứng dụng ra sao? Xem ngay bài viết dưới đây!
Hàn hồ quang điện là gì?
Hàn hồ quang điện là phương pháp hàn phổ biến, sử dụng hồ quang điện tạo ra nhiệt độ cần thiết cho quá trình hàn. Trong phương pháp này, hồ quang điện được duy trì giữa hai điện cực que hàn và vật hàn nhằm nóng chảy kim loại để tạo mối hàn.
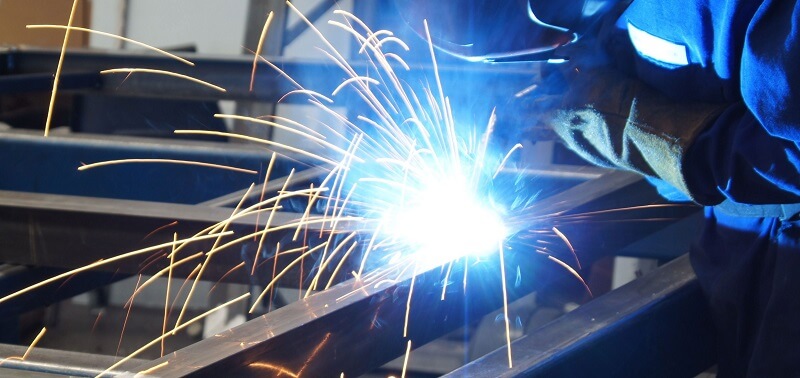
Phương pháp này không yêu cầu khí bảo vệ, có thể áp dụng cho hầu hết các loại kim loại và vật liệu hàn. Hàn hồ quang điện nổi bật với quy trình hàn đơn giản, có thể hàn ở mọi tư thế, sử dụng được cả dòng điện một chiều (DC) và xoay chiều (AC).
Đặc điểm hàn hồ quang điện
Hàn hồ quang điện phổ biến nhờ tính linh hoạt, khả năng ứng dụng phổ biến trên nhiều loại kim loại. Cụ thể:
- Có thể hàn ở mọi tư thế trong không gian.
- Sử dụng được cả hai dòng DC, AC.
- Năng suất thấp do cường độ hàn bị giới hạn.
- Hình dạng, kích thước, thành phần hóa học của mối hàn không đồng nhất do tốc độ hàn không ổn định, làm thay đổi của phần kim loại cơ bản tham gia vào mối hàn.
- Vùng ảnh hưởng nhiệt có chiều rộng tương đối lớn vì tốc độ hàn chậm.
- Kim loại bị bắn tung nhiều, cần phải đánh xỉ sau khi hàn.
- Điều kiện làm việc của thợ hàn có tính chất độc hại do tiếp xúc với bức xạ, hơi và khí độc.
Quy trình hàn hồ quang điện
Để hiểu rõ hơn về hàn hồ quang, ta có thể xem xét quá trình hàn qua 4 giai đoạn sau:
- Giai đoạn 1: Do bề mặt que hàn, vật hàn không bằng phẳng. Khi que hàn chạm vào vật hàn, sẽ xảy ra hiện tượng ngắn mạch (dòng điện tập trung tại điểm tiếp xúc), tạo ra lượng nhiệt lớn trong thời gian rất ngắn.
- Giai đoạn 2: Kim loại tại điểm tiếp xúc nhanh chóng nóng chảy, lấp đầy khoảng cách điện cực, vật hàn.
- Giai đoạn 3: Khi nhấc điện cực lên, từ trường tác động vào cột kim loại nóng chảy làm giảm tiết diện của nó, khiến mật độ dòng điện tăng lên (hiệu ứng Pinch).
- Giai đoạn 4: Kim loại lỏng nhanh chóng sôi và bay hơi, khiến cột kim loại lỏng bị đứt, tạo ra hồ quang. Khi hồ quang hình thành, sự phát xạ điện tử từ bề mặt catot cùng với sự gia tăng điện áp dẫn đến tăng cường phát xạ. Tính dẫn điện của hồ quang tăng đến khi dòng điện, điện áp đạt mức ổn định, duy trì hồ quang.
Không gian hồ quang có thể được chia thành 3 vùng:
- Vùng anod (cực dương).
- Vùng catot (cực âm).
- Vùng cột hồ quang.
Hồ quang được duy trì nhờ quá trình phát xạ điện tử từ catot.
Phạm vi ứng dụng hàn hồ quang điện
Phương pháp này phù hợp hàn các chi tiết có độ dày nhỏ, trung bình trong mọi tư thế không gian:
- Hàn hồ quang điện được ứng dụng phổ biến trong xây dựng kết cấu thép và chế tạo công nghiệp.
- Hàn các loại thép cacbon, thép hợp kim cao, thấp; thép không gỉ, gang xám và gang dẻo. Tuy nhiên, phương pháp này ít được sử dụng cho các kim loại màu như niken, đồng, nhôm và các hợp kim của chúng.
Cách phân loại hàn hồ quang
Hàn hồ quang được phân loại dựa trên nhiều yếu tố. Mỗi phương pháp mang những ưu, nhược điểm riêng, phù hợp từng loại vật liệu, yêu cầu kỹ thuật cụ thể:
Phân loại theo dòng điện hàn
Phân loại theo dòng điện hàn giúp xác định phương pháp hàn phù hợp:
Hàn bằng dòng điện xoay chiều
Hàn bằng dòng điện xoay chiều tạo mối hàn chất lượng không cao, khó gây hồ quang, khó thực hiện. Tuy nhiên, thiết bị hàn xoay chiều lại đơn giản, chi phí thấp. Do đó khoảng 80% máy hàn hiện nay sử dụng dòng xoay chiều.

Hàn bằng dòng điện một chiều
Hàn bằng dòng điện một chiều tuy đầu tư máy hàn giá cao, dễ gây hồ quang nhưng dễ hàn, chất lượng mối hàn cao. Có hai cách nối dây khi hàn bằng dòng điện một chiều:
- Nối thuận: Que hàn nối cực âm, vật hàn nối với cực dương của nguồn điện. Phương pháp này phù hợp hàn thép có độ dày lớn do nhiệt độ tại vật hàn cao, giảm mài mòn điện cực khi điện cực không nóng chảy.
- Nối nghịch: Que hàn nối với cực dương, vật hàn nối với cực âm của nguồn điện. Cách này phù hợp khi hàn vật liệu mỏng, kim loại màu hoặc gang bằng que hàn thép.
Phân loại theo điện cực
Phân loại theo điện cực hàn hồ quang dựa trên điện cực sử dụng. Bao gồm điện cực nóng chảy, điện cực không nóng chảy. Mỗi loại điện cực có đặc tính, ứng dụng riêng:
Điện cực hàn không nóng chảy
Điện cực hàn hồ quang điện không nóng chảy được làm từ các vật liệu có khả năng chịu nhiệt tốt như grafit và vonfram. Que hàn thường có chiều dài 250mm, đầu vát côn. Loại que này tạo ra hồ quang hàn ổn định, bổ sung kim loại cho mối hàn, cần sử dụng thêm que hàn phụ.
Điện cực hàn nóng chảy
Điện cực hàn nóng chảy (que hàn) được chế tạo từ kim loại hoặc hợp kim có thành phần tương tự như các thành phần của kim loại vật hàn.
Phân loại theo cách đấu dây các điện cực khi hàn
Phân loại theo cách đấu dây các điện cực khi hàn bao gồm hai phương pháp chính: Đấu thuận và đấu nghịch.
- Đấu thuận: Que hàn được nối với cực âm của nguồn điện, vật hàn nối với cực dương, phù hợp hàn các vật liệu dày, sử dụng điện cực không nóng chảy.
- Đấu nghịch: Que hàn được nối với cực dương, vật hàn nối với cực âm. Phương pháp này thường được áp dụng khi hàn vật liệu mỏng, kim loại màu hoặc gang, giúp giảm tốc độ mòn của que hàn, tạo mối hàn hiệu quả.
Ứng dụng hàn hồ quang điện
Hàn hồ quang điện là phương pháp hàn phổ biến, được ứng dụng phổ biến trong nhiều ngành công nghiệp quan trọng.
- Xây dựng: Hàn hồ quang điện thường được sử dụng để kết nối các cấu kiện thép, giúp tăng độ bền, độ an toàn cho các công trình.
- Sản xuất, chế tạo: Phương pháp này hàn các chi tiết kim loại độ chính xác cao, áp dụng cho nhiều loại vật liệu như thép cacbon, thép không gỉ, hợp kim.
- Sửa chữa, phục hồi các thiết bị, máy móc, đảm bảo độ bền sản phẩm sau hàn.
Lưu ý khi hàn hồ quang điện
Khi hàn hồ quang điện, để đảm bảo mối hàn chất lượng, an toàn lao động; quý khách cần chú ý một số lưu ý sau:
- Làm sạch bề mặt vật liệu: Trước khi hàn, làm sạch bề mặt vật liệu để loại bỏ bụi bẩn, dầu mỡ và các tạp chất khác; đảm bảo độ kết dính, chất lượng mối hàn tốt.
- Điều chỉnh dòng điện, chiều dài hồ quang: Đảm bảo điều chỉnh dòng điện, chiều dài hồ quang phù hợp độ dày vật liệu, giúp tạo ra mối hàn chắc đẹp.
- Sử dụng trang bị bảo hộ: Luôn đeo kính bảo hộ, găng tay, mặc quần áo chống nhiệt khi hàn; bảo vệ khỏi bức xạ, khí độc hại, bỏng.
- Tuân thủ nguyên tắc an toàn: Thực hiện đầy đủ các biện pháp an toàn lao động để bảo vệ sức khỏe thợ hàn, đảm bảo môi trường làm việc an toàn.
Hàn hồ quang điện là phương pháp hàn phổ biến nhờ quy trình đơn giản, ứng dụng phổ biến trên nhiều loại kim loại. Với những đặc điểm nổi bật, phương pháp phù hợp cho nhiều loại hàn từ nhỏ đến lớn.

